
 技能提升网
甲检验员量出合格,乙检验员量出不合格,零件离尺寸上限很近。把两人的结果取平均再放行,看起来解决了争论,却没有回答测量系统是否足够可靠。读数差异可能来自量具、夹持方法、环境或零件本身。
先确认是不是同一个测量任务
固定被测尺寸、测量位置、单位和仪器型号,核对校准状态、分辨率及测量方法。一个人在槽口量,另一个人在槽底量,数值差别不能直接解释为再现性差。零件温度、清洁和接触压力需要按批准方法控制,AI只能整理这些条件,不能补写不存在的操作记录。
同一零件由同一操作者多次测量,可以观察重复性;不同操作者按同一方法测量同一组零件,可以观察再现性相关差异。完整测量系统研究还可能涉及偏倚、稳定性和线性。单次对比不覆盖全部问题,校准合格也不等于当前现场测量系统必然适用。
选择代表实际过程范围的零件,不只挑尺寸几乎相同的好件。若抽样范围过窄,零件间变差太小,会影响相对指标的解释;若故意挑极端范围,又可能让结果过于乐观。选择依据和产品范围需要计量或质量负责人确认。
测量顺序要避免记住上一轮结果
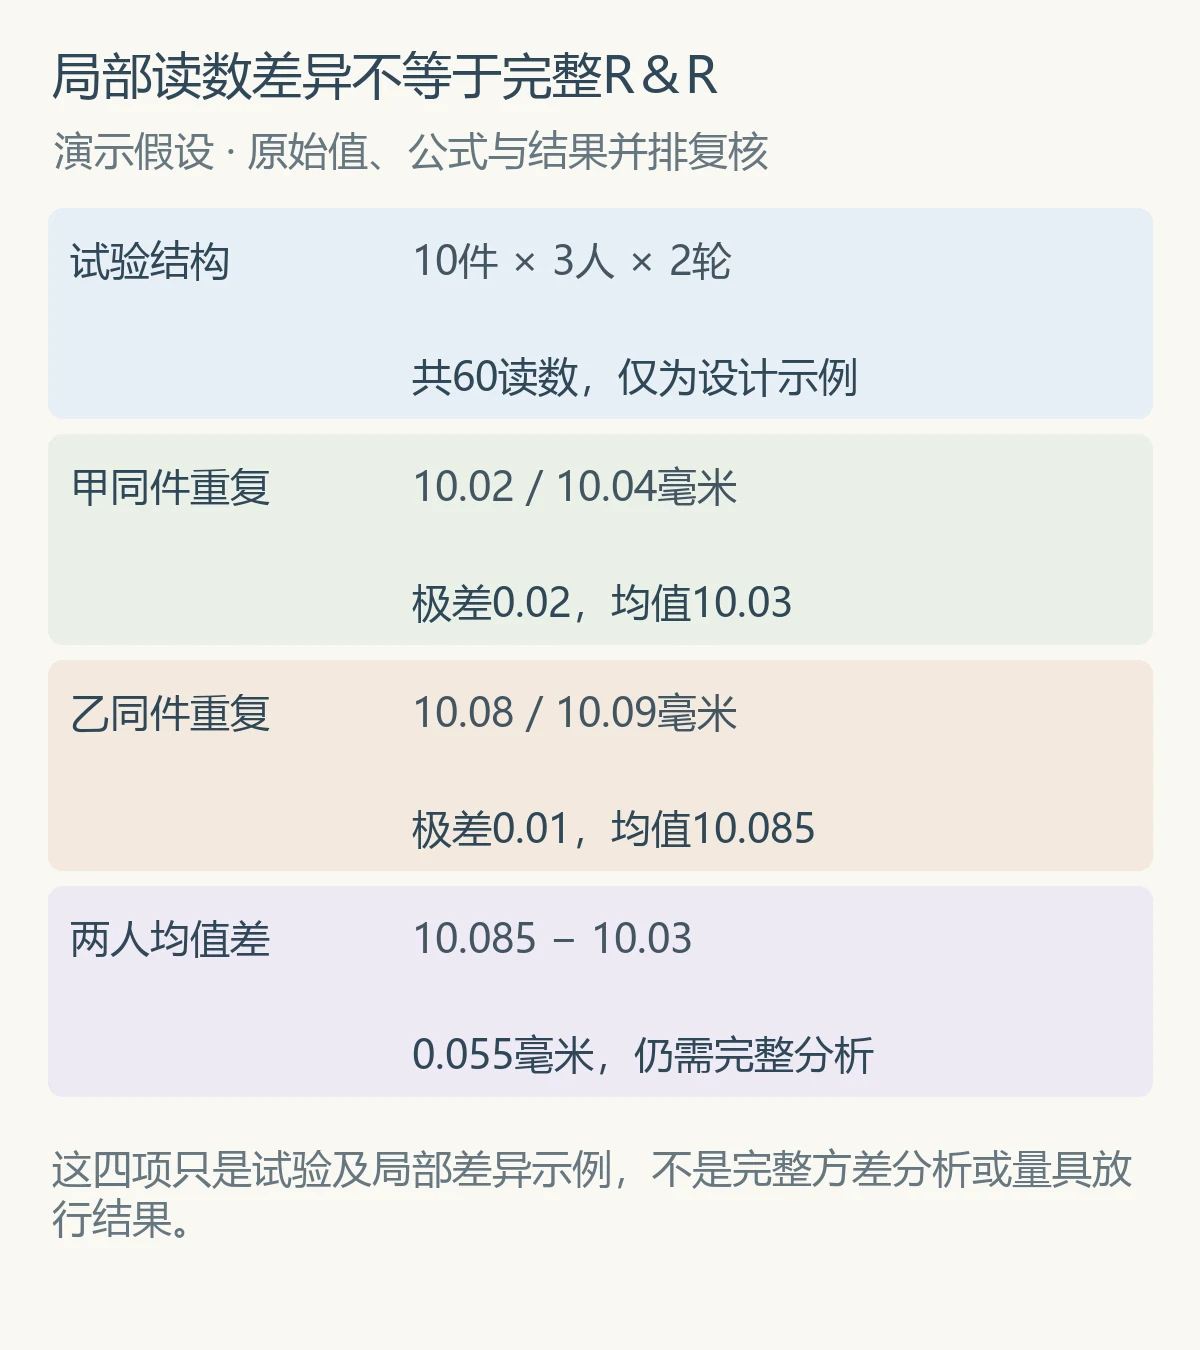
可以设计交叉试验,让各操作者测量相同零件并做多轮重复,顺序随机化、结果适当盲化。这里演示十个零件、三位操作者、各两轮,共六十个读数,不是任何标准的强制样本数。若试验会破坏样品,或者同一件无法复测,须改用适合的研究设计。
记录表至少有零件编号、操作者、轮次、读数、量具编号和异常备注。缺失读数不通过均值补齐;把操作失误标明并决定是否重新做实验,不能先删除不利结果再报告。单位混用及小数位截断先修正,原始值另存。
XLSX Skill可建立长格式数据表、校验轮次完整性和计算重复读数差异。复杂的方差分析需要明确采用的统计模型与实现,并让有能力的人员复核,不能要求AI随便写几个公式就称为完成标准的R&R研究。
先读懂波动,再讨论接受条件
举一个局部演示,甲对同一件的两次读数为十点零二和十点零四毫米,乙为十点零八和十点零九毫米。甲的两次极差零点零二,乙零点零一;两人平均值相差零点零五五毫米。这些数只是提示同件重复波动与操作者差异,不能据此推算整套量具的R&R百分比。
正式分析应区分重复误差、操作者影响、零件间差异及适用模型中的交互影响。若不同操作者在某类零件上表现不同,需要检查夹持与测量位置,而不是只看一个总百分比。测量变差相对于过程变差和公差范围的指标也不同,报告注明分母。
Metrics Review可协助检查异常读数、组间趋势和样本覆盖,作为解释分析结果的辅助。它不自带计量判定标准。接受阈值以客户、行业和企业批准要求为准,不能把网上常见百分比套给所有产品,特别是安全相关或临界尺寸的判断。
临界尺寸的判定还要考虑测量不确定度及批准的决策规则,不能把两位检验员的平均数直接当作真实尺寸。计量负责人应说明这套测量是否足够支持当前公差和风险等级,试验结果缺少必要条件时先保留待判定。
量具问题与方法问题分别改
重复性较差时,检查分辨率、仪器状态、夹具和测量环境;操作者相关差异明显时,检查方法理解及操作一致性。两类问题可以同时存在。AI整理排查清单时带上对应证据,不写确定是人员技能不足,避免把系统问题变成个人评价。
调整以后在可比条件下重做验证,保留调整前后版本。换量具、换夹具和培训同时进行,会难以解释哪个动作有效;条件允许时分阶段验证。新结果不能覆盖旧读数,以免之后的放行追溯失去依据。
最终交付原始数据、试验设计、计算方法、异常处理和适用范围。质量人员对边界产品决定暂缓放行、补测或采用替代测量方法,并记录批准。测量系统研究的结果只适用于确认过的产品和条件,不能因为一种尺寸表现良好就推广到所有仪器与产品。
